18915863310
熱門搜索:
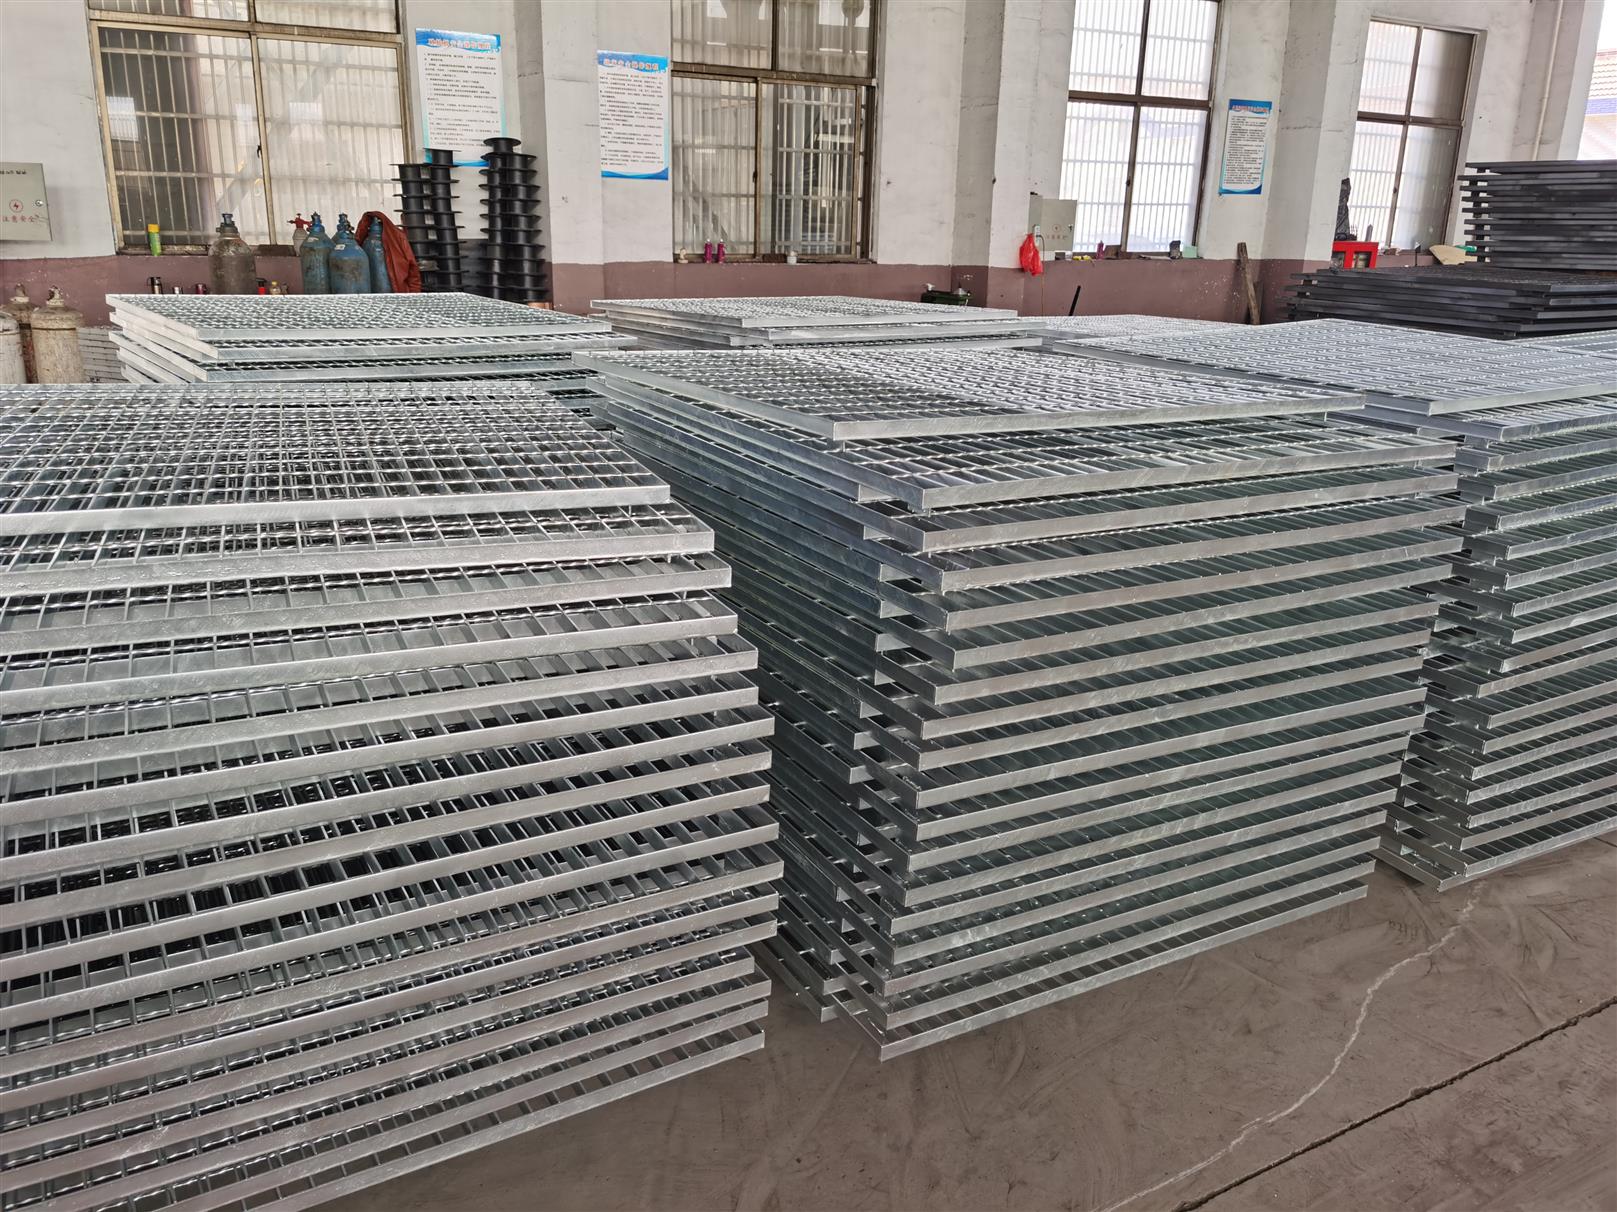
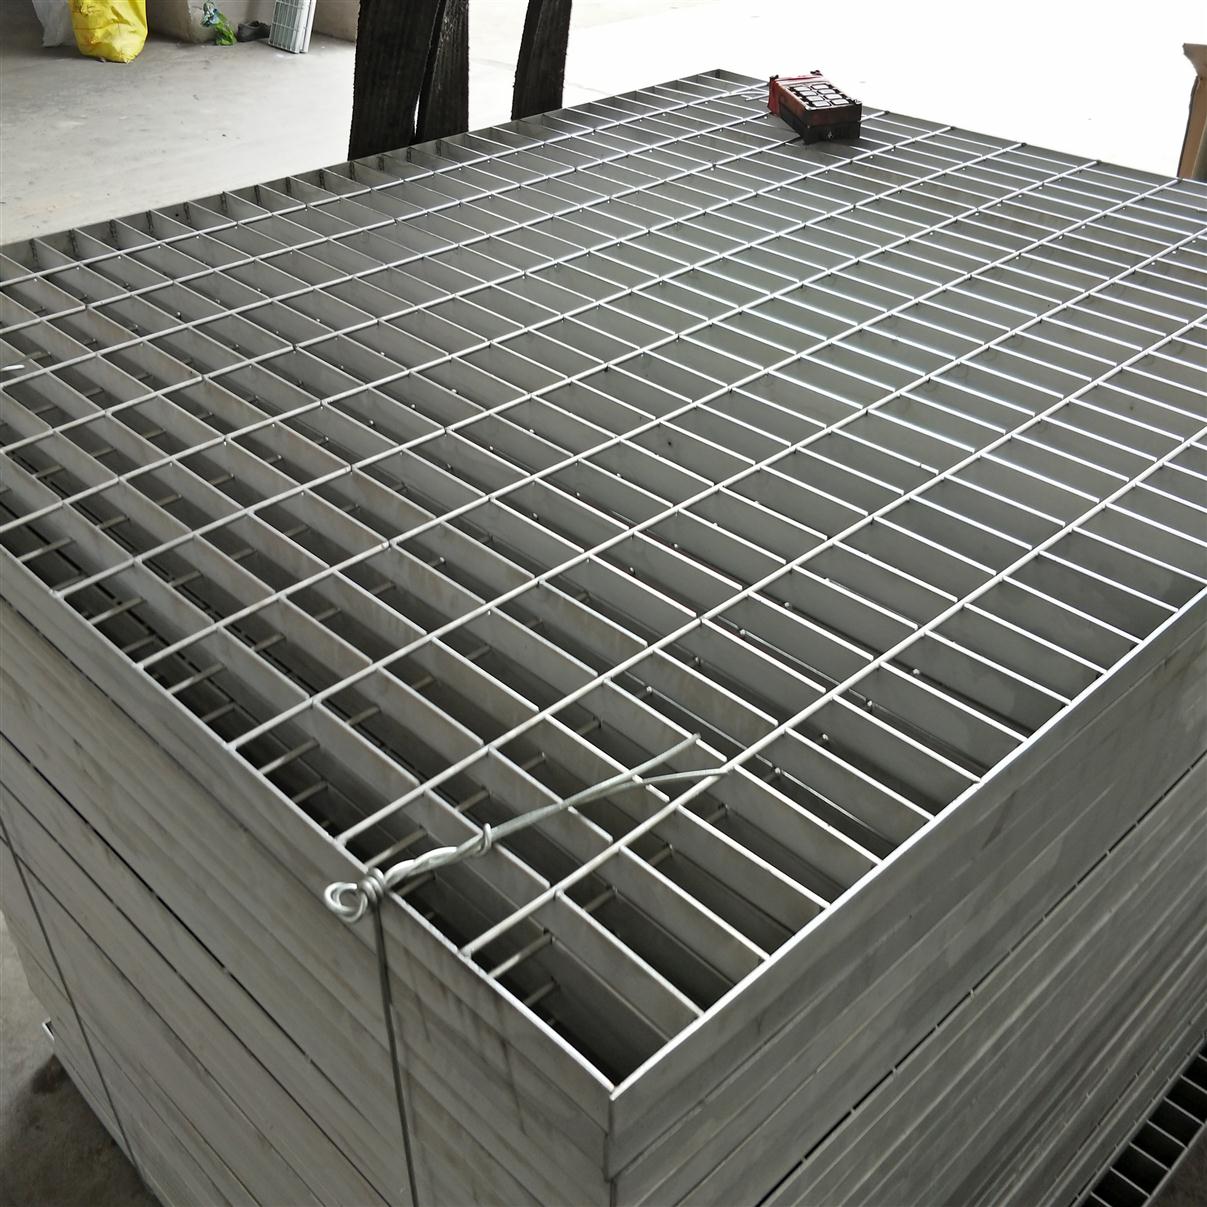
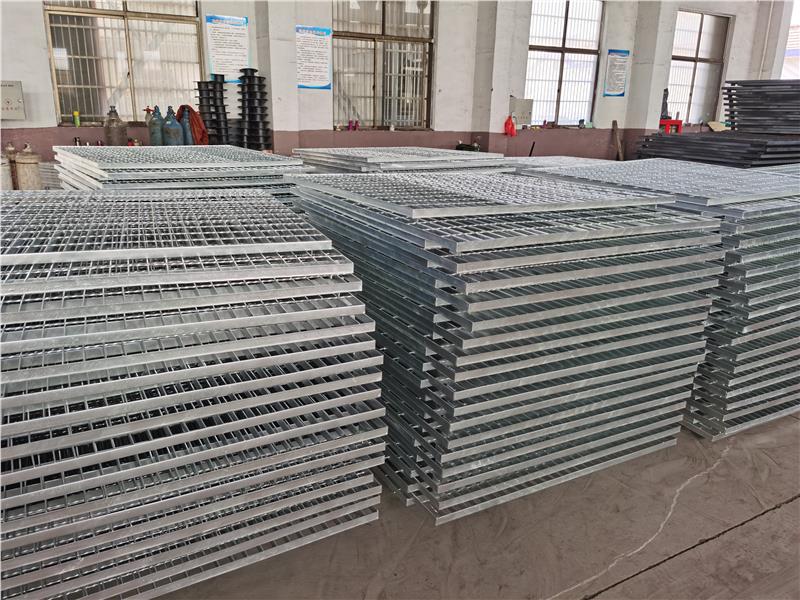
我們在使用鍍鋅鋼格柵板時,不要故意破壞它,以檢查它的質(zhì)量,并要給鍍鋅鋼格柵過大的壓力而超出它的稱量能力才行。這是為了破壞其長期使用。我們在使用鍍鋅鋼格柵或者購買安裝的時候,可以使它更加耐用,我們就來看看如何為它做防護工作。我們非常關(guān)注這個問題,下面我們來分析一下怎樣才能使鍍鋅鋼格柵使用的更長久?使它很長一段時間使用熱浸鍍鋅鋼格柵,而且它的質(zhì)量技術(shù),必須要經(jīng)過嚴格檢查,在熱浸鍍鋅鋼格柵板在化工、酸和堿在交通雖然會破壞鋼格板可以使鍍鋅剝落,很長一段時間它會受損,所以我們應(yīng)該定期清潔保養(yǎng)它。鋼格柵的焊接質(zhì)量要注意嗎?必須注意的是,在購買鋼格柵的過程中,也要注意它的焊接。不同的廠家會有不同的焊縫,這自然會對產(chǎn)品的質(zhì)量產(chǎn)生很大的影響。那么這個產(chǎn)品的焊接要求是什么呢?先需要滿足焊點的要求,因為產(chǎn)品也需要承受一定的重力。如果制造商沒有更好的焊接點設(shè)計,不能滿足機械的要求,這不僅影響產(chǎn)品的承載能力,也會影響使用,因此,當(dāng)用戶購買產(chǎn)品,他們需要看焊點的位置,而且不同厚度下的焊點分布也不同,這也需要用戶注意。另一個觀點是,焊接還需要滿足外觀平滑度的要求,因為在產(chǎn)品的使用,它還必須讓它更多的裝飾,如果不滿足焊接要求,它自然會對外觀產(chǎn)生影響,所以當(dāng)用戶購買鋼格板,還需要注意焊接的外觀。平臺鋼格柵有更好的涂層技術(shù)和設(shè)備,有的小廠家將會因為缺乏自己的條件,還需要注意,材料處理的產(chǎn)品,因為產(chǎn)品本身有其自身的性,它不僅需要有一個更好的清洗方便,同時還需要有一定的防滑能力,所以它要求材料的加工程度高,而且還具有一定的防滑能力有些廠家因為設(shè)備的原因沒有更好的處理。當(dāng)然,本產(chǎn)品是由焊接,或者是本身是崎嶇的,所以買不到這個產(chǎn)品,還有產(chǎn)后購買的過程中,還需要看一看其材料強度,真正站起來看看其承載力,但也使它往下看,如果我在焊接區(qū)域有很多凸起,如果沒有做到這一點,這也是一個低質(zhì)量的產(chǎn)品。
【鋼坯】13日唐山方坯穩(wěn),報4660元/噸。市場方面,下游鋼企采購情緒不佳,今直發(fā)成交偏弱。午前黑色系期螺持綠震蕩,貿(mào)易商報-價不積,倉儲4690-4700元含稅部分有成交。市場流通資源依舊偏緊。需求預(yù)期或有所落空,坯廠心態(tài)仍顯見謹慎,綜合預(yù)計周六日唐山鋼坯價格穩(wěn)中整理。
整流格柵是用在鼓風(fēng)機管道上,使氣流平衡的設(shè)備。 隨著技術(shù)的不斷提高,鼓風(fēng)機的容量也越來越大,這樣就要求進入鼓風(fēng)機的氣流盡可能平衡,以減少鼓風(fēng)機的振動和確保鼓風(fēng)機向高爐送風(fēng)的壓力。 流體在通過彎道時,由于流向變化、流體分布不均造
1數(shù)值模擬
采用三維建模軟件建立與實際裝置等比例的幾何模型,建模范圍為SCR進口至反應(yīng)器出口,如圖1所示。由于導(dǎo)流板及整流格柵的厚度遠小于反應(yīng)器及煙道尺度,故建模時將其厚度忽略。網(wǎng)格劃分時,Z向平面網(wǎng)格采用結(jié)構(gòu)化與非結(jié)構(gòu)化結(jié)合的方式劃分,然后由Cooper方式生成體網(wǎng)格,終網(wǎng)格總數(shù)約為250萬。
數(shù)值計算采用Fluent軟件,湍流模型選用標(biāo)準(zhǔn)k-ε雙方程模型,氨氣與煙氣的混合過程采用SpeciesTransport模型,邊界條件設(shè)置為速度進口與壓力出口。根據(jù)煙氣參數(shù)和裝置尺寸,設(shè)置進口速度為12m/s,進口溫度為660K,水力直徑為4.5m;AIG噴口速度為8.4m/s,水力直徑為3.2m;反應(yīng)器出口水力直徑為4m。本文計算不考慮催化劑層阻力。
2定量分析
首層催化劑上游的速度入射角度、煙氣及氨氣濃度分布均勻性是保證脫硝性能的關(guān)鍵因素。采用變異系數(shù)CV對速度及濃度的均勻性作定量分析,其定義是標(biāo)準(zhǔn)偏差與算術(shù)平均值之比,可反映出一組測量數(shù)據(jù)的離散程度。就本文而言,CV越明截面上速度或濃度的分布越均勻,偏離平均值的數(shù)據(jù)點越少。煙氣入射角即煙氣偏離垂直向下方向的角度,將該角大值α作為速度矢量的定量分析指標(biāo)。對于速度CV、濃度CV以及α的優(yōu)化目標(biāo)如表1所示。
【中鋼協(xié):5月上旬重點統(tǒng)計鋼鐵企業(yè)產(chǎn)存情況】
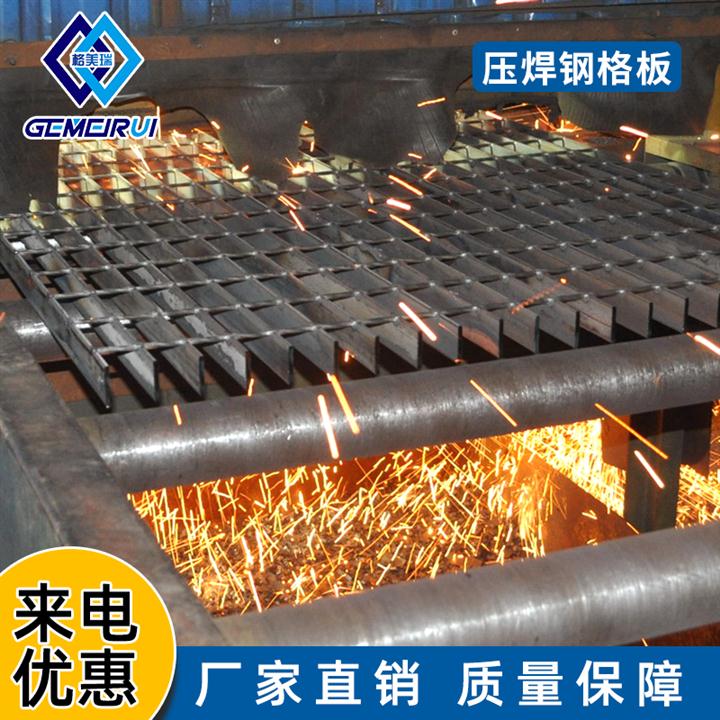
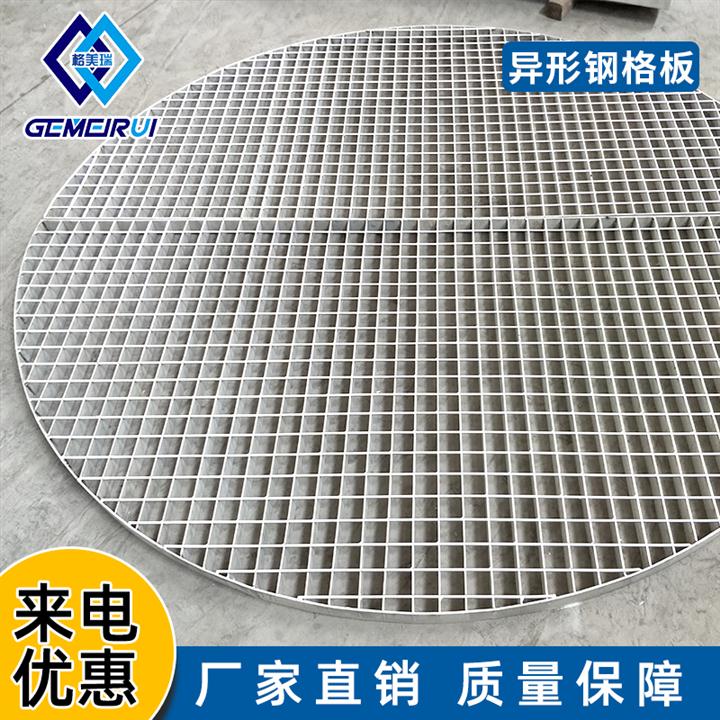
鋼格板是用扁鋼按照一定的間距和橫桿進行交叉排列,并且焊接成中間帶有方形格子的一種鋼鐵制品,主要用來做水溝蓋板,鋼結(jié)構(gòu)平臺板,鋼梯的踏步板等.橫桿一般采用經(jīng)過扭絞的方鋼.鋼格板一般采用碳鋼制作,外表熱鍍鋅,可以起到防止氧化的作用。也可以采用不銹鋼制作.
二、鋼格板的生產(chǎn)標(biāo)準(zhǔn):
(中國鋼格板標(biāo)準(zhǔn))YB/T4001.1-2007標(biāo)準(zhǔn);另外美國,英國,澳大利亞和新西蘭也有其各自標(biāo)準(zhǔn).鋼材標(biāo)準(zhǔn)按照GB700-88,GB1220-92.
三、鋼格板規(guī)格:
(1)表明處理方式:熱鍍鋅、冷鍍鋅、噴漆。
(2)受荷扁鋼間距:兩相鄰受荷扁鋼的中心距,常用30MM,40MM兩種。
(3)橫桿間距:兩相鄰橫桿的中心間距通常為50MM,100,兩種,其他規(guī)格可定做。
(4)承載扁鋼:通常用20X3、25X3、30X3、32X3、32X5、40X4、50X5等型號。
四、鋼格板產(chǎn)品特點:
鋼格板具有外形美觀、佳排水、防銹力強,免維護及更換、防盜、節(jié)省投資、高強度:規(guī) 格多等特點。
五、鋼格板的固定方法
可選用焊接和安裝夾緊固兩種方式。焊接的優(yōu)點是永久固定,不會松脫,具體位置在鋼格板的每個角根扁鋼上,焊縫長不小于20mm,高不小于3mm的角焊。安裝夾的優(yōu)點是破壞熱浸鋅層及拆卸方便,每塊板至少需要4套安裝夾,安裝夾的使用數(shù)量隨著板長度的增加而增加中。安全的方法是不用下夾,直接將螺釘頭焊在梁上,保證鋼格板不會因安裝夾松脫而從梁上滑落。
六、鋼格板不同用途的系列分類:
系列1(間距30mm)鋼格板:是常用型,用途遍及各工業(yè)領(lǐng)域的產(chǎn)品,這種系列鋼格板的受荷扁鋼中心距離為30mm,符合美國標(biāo)準(zhǔn)規(guī)定,在整個鋼格板系列中,對表面沖擊具有強的抵抗力。它廣泛地應(yīng)用于電廠、提煉廠、污水處理廠、糧倉、化工廠、公路、機場和碼頭等平臺、走道和排水溝蓋、樓梯踏步等。其中齒型鋼格板可用于潮濕、滑膩的地方,尤其適用于海上采油平臺。
系列2(間距40mm)鋼格板:是經(jīng)濟輕便型,符合英國標(biāo)準(zhǔn)規(guī)定的固定平臺,走道及樓梯的規(guī)格,在跨距小的場合下,這是理想的產(chǎn)品,即使在運輸設(shè)備走道那樣的負荷下也不例外,也可用來做倉庫的貨架、樓閣的面板、棧橋、防護柵欄、太陽簾等。
系列3(間距60mm)鋼格板:是特別為采礦工業(yè)的應(yīng)用而發(fā)展的品種,它解決了礦物濺落在板面上的難題。這個系列的鋼格板具有名義尺寸為50*60mm的通空,容許大多數(shù)的濺落料穿落,從而保證了板面的干凈和安全,這種產(chǎn)品常常被用在破碎系統(tǒng)中的板面,輸送線上的走道以及球磨機,加工廠及運轉(zhuǎn)站等。
焊接鋼格柵時,選擇合適的焊接件裝配順序,避免總構(gòu)件裝配應(yīng)力過大。由于裝配的一般剛度和不同裝配階段重心位置的變化,裝配后鋼格板焊接部位會產(chǎn)生應(yīng)力。一般來說,裝配焊接順序處理不當(dāng)將直接影響焊接質(zhì)量。另外,不銹鋼格柵在裝配過程中有可能產(chǎn)生新的殘余應(yīng)力,如果新的殘余應(yīng)力大于臨界變形應(yīng)力,就會引起焊接變形。因此,裝配應(yīng)力應(yīng)盡量減小或避免。2 .受焊接尺寸的影響對于不銹鋼網(wǎng)格板焊接來說,焊接尺寸與鋼板焊接撓度變形有著密不可分的關(guān)系,焊接位置在結(jié)構(gòu)上對不銹鋼網(wǎng)格板焊接變形也會產(chǎn)生影響。不對稱的排列會導(dǎo)致焊件的彎曲變形。鋼點焊件截面的中性軸越靠近焊縫,彎曲變形越小。相反,中性軸離焊縫越遠,彎曲變形越大。鋼格柵板焊接過程中受局部高溫?zé)嵩吹挠绊懀芫植扛邷責(zé)嵩吹挠绊懀缚p區(qū)受熱劇烈,局部熔化。該區(qū)域的材料受熱使焊接區(qū)域擴大,而鋼格板周圍溫度相對較低的區(qū)域則對焊接區(qū)域產(chǎn)生約束作用,從而產(chǎn)生彈性熱應(yīng)力。溫度升高后,材料的屈服應(yīng)力限急劇下降,導(dǎo)致熱彈性應(yīng)力超過屈服限,形成熱壓縮。在冷卻過程中,焊縫區(qū)材料收縮受到周圍區(qū)域溫度場不均勻的影響,導(dǎo)致不均勻收縮變形。焊接區(qū)域存在拉殘余應(yīng)力,相鄰區(qū)域存在壓殘余應(yīng)力。不銹鋼點焊對熱源的輸入非常敏感。合理控制熱源輸入能量對鋼點焊件的質(zhì)量具有重要意義。熱源能量輸入越大,收縮變形越大,熱源能量輸入越小,收縮變形越小。因此,在保證良好焊縫成形的條件下,輸入熱源應(yīng)盡可能小。